热转印碳带草莓视频安卓下载
 条码碳带草莓视频安卓下载
 线号机色带草莓视频安卓下载
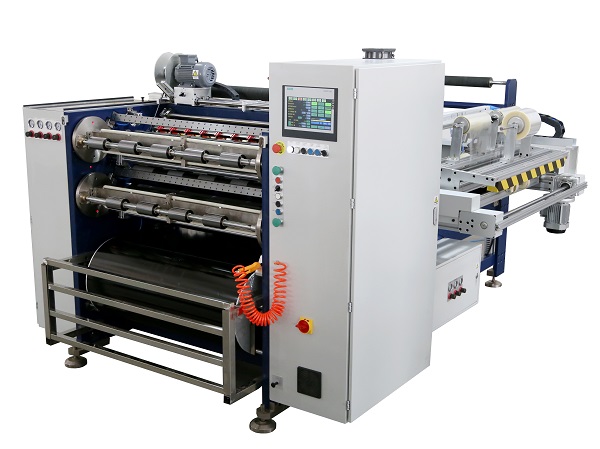 全自动碳带草莓视频安卓下载 RSDS8 PLUS
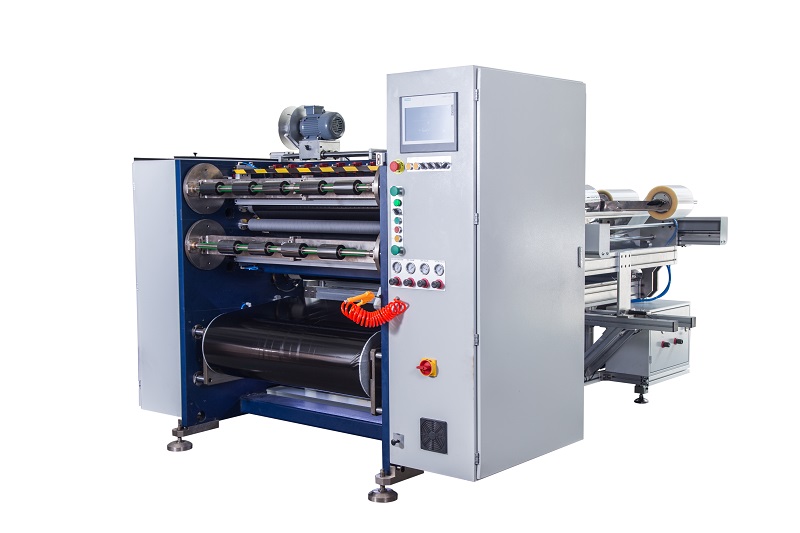 半自动碳带草莓视频安卓下载 RSDS5 PLUS
服务热线
180-5003-0233
碳带草莓视频安卓下载在热转印耗材生产中扮演着关键角色,而分切后端面是否整齐,不仅是产品外观的“门面”,更是衡量品质的核心指标之一。端面参差不齐,轻则影响客户的使用体验,重则导致碳带在打印时出现皱褶、断裂甚至损坏打印头。然而,复卷端面不齐往往不是单一因素造成的,而是张力控制、机械精度、刀具状态与辅助系统之间微妙平衡被打破的结果。
张力控制:端面整齐度的核心变量
张力控制是分切复卷的“灵魂”。碳带的基材通常是厚度仅数微米的PET薄膜,极其敏感,对张力的细微波动都会产生明显响应。
张力过大时,收卷过紧,碳带被拉伸,内外层应力不均,后期容易形成“塔形”或“喇叭口”,还会损伤基膜导致掉粉。张力过小则收卷松散,内层起皱,端面自然无法平整。更为隐蔽的问题在于锥度设置:随着卷径增大,若张力没有按锥度曲线逐步递减,外层会把内层压溃,形成“菊花芯”状错层。
一个常见的误区是“端面不齐就加大张力”。实际上,收卷张力并非越大越好,关键在于动态匹配。较薄、易拉伸的碳带基材需要较低的收卷张力,且锥度应更陡,加减速要缓慢。经验表明,多数碳带分切时,收卷张力控制在3-5N(以10mm宽测试条为准)是较为合理的参考区间。

机械精度:平行度决定端面走向
设备本身的机械精度是保证整齐的基础。收卷轴与导向辊若不平行,碳带会受到侧向分力,自然向一侧跑偏,形成“单边凸出”。这种平行度偏差的允差通常应控制在0.05mm/m以内,超出此范围就需要调整轴承座垫片或支架位置。
卷芯与轴的配合同样关键。卷芯内径如果与收卷轴间隙过大,转动时会形成“偏心”和周期性跳动,这是导致端面呈周期性摆动的重要原因。标准配合间隙应控制在0.3mm以内,间隙超过0.5mm时,即使张力控制得当,端面也无法整齐。
收卷轴自身的跳动也是不可忽视的因素。轴承磨损、轴弯曲或安装松动,都会导致旋转时径向跳动,使碳带边缘随轴摆动而参差不齐。测量收卷轴跳动量,超过0.1mm便需要更换轴芯或校正轴体。

压辊状态:被低估的“端面守护者”
经验表明,80%以上的收卷问题都与压辊的调节不当有关。压辊的核心作用是在收卷点提供一个可控的径向压力,辅助排出层间空气、使卷材紧密排列。
压辊两端压力不一致时,碳带在接触点受力不均,会产生局部隆起或“暴筋”。更隐蔽的问题在于压辊平行度:压辊轴线与收卷轴轴线若不在三维空间内平行,每转一圈都会产生轴向推力,使碳带在宽度方向上来回窜动。静态检查时,用塞尺测量压辊两端与收卷轴的间隙,误差应控制在0.05mm/m以内。
压辊的表面状态同样重要。橡胶老化或局部磨损形成凹坑后,压力分布会出现周期性波动。推荐使用邵氏A硬度60-70度的聚氨酯包胶,过软会产生滞后变形,过硬则无法补偿纸管椭圆度。

刀具与纠偏:源头与过程的双重保障
分切刀具的状态直接影响收卷稳定性。刀片磨损或崩口时,钝刀将“剪切”变为“挤压”,切出的碳带边缘产生毛刺或波浪状,这条“扭曲”的带子在复卷时自然会跑偏。上下刀的重叠量需要精确控制,碳带污的草莓视频推荐间隙为0.01-0.03mm,过大会产生压痕,过小则切不断。
纠偏系统则负责实时修正带材运行轨迹。光电或超声波传感器被灰尘遮挡,或执行机构动作迟缓,系统就无法实时纠正碳带的运行轨迹。纠偏响应速度需要精细调节:过慢会导致修正滞后,过快则引起振荡,通常将响应时间设置在0.2-0.5秒较为适宜。
值得注意的是,来料本身的状态常被忽视。如果大卷碳带在运输或存储中受挤压,端面呈“喇叭口”状,放卷时碳带左右游移,分切刀无法稳定切入同一位置,后续所有调整都难以奏效。
从现象到病因的快速诊断
不同形态的端面缺陷指向不同的成因。单边凸出、整体呈锥形,通常指向收卷张力偏大或压辊两端压力不均;两端整齐而中间松散或凸起,则提示收卷轴弯曲或纸管内径与轴配合间隙过大;端面呈周期性波浪摆动,往往源于分切刀片磨损或刀隙不均;整体向一侧偏移,则是导辊不平行或纠偏系统失效的典型表现。
碳带草莓视频安卓下载端面不齐的本质,是张力、平行度、纠偏与刀具状态之间微妙失衡的外在表现。排查时宜遵循“先软后硬”的原则:先检查张力参数与纠偏传感器,再核查压辊平行度与刀具间隙,最后审视机械精度与来料状态。多数情况下,前三步的调整便能解决大部分端面不齐问题。